

U industriji lijevanja interne mane odljevaca (poput pukotina, poroznosti i skupljanja) direktno utječu na performanse proizvoda i životni vijek. Kao efikasno, ne - Destruktivna metoda ispitivanja, ultrazvučno testiranje ističe se za veliku osjetljivost, preciznost i široku primjenu, čineći ga osnovnim alatom za osiguranje kvalitete lijevanja. Ovaj članak će se uvesti u principe, operativne metode i oštećenja identifikacijske tehnike ultrazvučnog testiranja, pružajući praktične smjernice za liječenje profesionalaca.
1. Principi i osnovne metode ultrazvučnog testiranja
Načela testiranja
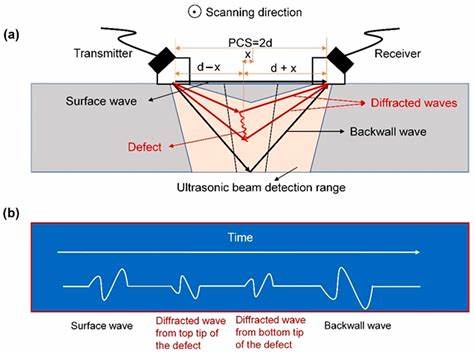
Ultrazvučni talasi (visok - frekvencija, kratka - talasna dužina) posjeduju usmjerenost i karakteristike propagacije / refleksije. Kada se ubrizgava u kasting, dio zvučnih talasa odražava se na susret sa oštećenjima, dok preostali valovi nastavljaju širenje na dnu livenja. Primanjem reflektirane zvučne energije (prikazuje se kao amplituda) putem detektora slaganja i analiziranje čvrstoće, položaja i oblika eho signala, veličine, dubine i prirode nedostataka mogu se odrediti.
Glavne metode inspekcije
Puls - ECHO metoda (najčešće korištena)
Princip: Piezoelektrični element sonde uzbuđen je visokim - frekventnim impulsima za generiranje ultrazvučnih impulsa. Prilikom susreta s nedostatkama, deo zvučnih talasa odražava se, dok nerektični zvučni talasi dosežu dno livenje i odražavaju se. Echo signali s oba prikazana su na ekranu detektora s nedostatkom kao amplitudom. Upoređivanjem defekta Eho s donjim odjekom, lokacija oštećenja lokalizirana je i njene dimenzije kvantificirane.
Prednosti: nema potrebe za bočnom sondom; Single - Površinski testiranje je dovoljna, čineći ga pogodnim za odljeve sa složenim oblicima.
Metoda prodora i rezonanca (pomoćne metode)
Metoda prodora: Strana sonda potrebna je za procjenu nedostataka na temelju prigušenja zvučnog vala, pogodno za preliminarno probir debelih zidnih odljevanih -.
Rezonanca metoda: koristi karakteristike rezonancije zvučnog talasa za otkrivanje ravnoložnosti debljine, retko se koriste za otkrivanje oštećenja.
2. Operativne točke i tehnike spojnice
Pre - Priprema inspekcije
Priprema površine: Površina inspekcije za livenje mora biti mljevena glatka s hrapavom ili jednakom RA12.5μm, a mrlje od ulja i skali oksida moraju se ukloniti kako bi se osigurao glatki zvučni val prijenos.
Izbor spojnog agenta: Primijenite sredstva za spajanje, poput vode, podmazivanja, transformatorskog ulja ili vodenog stakla da biste ispunili zračni jaz između sonde i lijevanja, poboljšavajući efikasnost spojke zvuka.
Kontrola osjetljivosti
Na inspekcijsku osjetljivost utječe sljedeći faktori:
Ultrazvučno frekvencija: visoke frekvencije (npr. 5-10 MHz) pogodne su za otkrivanje malih oštećenja, dok niske frekvencije (npr. 1-2 MHz) imaju snažnu penetraciju i pogodne su za debele - zidne odljeve.
Parametri inspekcijskog instrumenta: omjer pojačanja i snaga prijenosa moraju se podudarati sa materijalom za livenje i debljine kako bi se osiguralo jasne signale.
Performanse sonde: Izaberite sonde sa odgovarajućim frekvencijama i kristalnim veličinama (npr. Ravne sonde za unutarnje nedostatke, kutne sonde za površinu / u blizini - površinske nedostatke).
3. Ultrazvučna identifikacija internih oštećenja u odljevcima
Pukotine
Karakteristike pulsa: Linearna distribucija, sadrži gas, snažnu usmjerenost. Kad je zvučna greda vertikalna, odjek je oštar i jak; Kad je zvučna greda paralelna, signal je slab (potrebno je višestruko skeniranje za izlaganje oštetiti pukotine na zvučnu gredu).
Tehnike identifikacije: Prilikom pomicanja sonde, Crack Echo ne nestaje odmah (razlikuje ga od poroznosti), a postoje razlike u signalima u multi - usmjerenim inspekcijama.
Poroznost (rupe za prskanje vode)
Karakteristike pulsa: kružno / eliptično, sa glatkim reflektivnim sučeljem. Kad je zvučna greda vertikalna, odjek je sličan slici pukotine (snažnog i oštrog), ali nestaje s blagim pokretom sonde (kao štore nedostaje usmjeren u svim smjerovima).
Kontracijske šupljine (rupe za skupljanje)
Karakteristike pulsa: Sadrži plin; Kada je efektivna reflektivna površina veća od površine difuzije zvučne grede, odjek donjih površina nestaje, a kvar Eho je jak i oštar (mora biti potvrđen pomoću multi - aviona za izbjegavanje pogrešne aviona).
Uključivanje pijeska / šljake uključivanja
Karakteristike pulsa: Sadrži ne {- metalne nečistoće koje apsorbiraju zvučnu energiju, s jednom reflektivnom površinom. Eho je između "očigledno oštrih" i "slabog i kratkog"; Ako se nečistoće čvrsto pridržavaju metala (kao što su šljake inkluzije), eho je slabiji i nepravilni.
Poroznost poražavanja poražavanja
Karakteristike pulsa: bez dna površinskih odjek ili oštećenja odjek; Linije za skeniranje ekrana izlažu pojave puzanja (zvučni talasi rasipaju se u labavim regijama, uzrokujući nestabilne signale).
4. Prednosti i scenariji aplikacija ultrazvučnog testiranja
Tehničke prednosti
Visoka osetljivost: može otkriti minutni nedostaci (poput pukotina kose) s zvučnim pritiskom na incident, čak 0,1%.
Visoko - Precizna lokalizacija: Pogreška lokacije za kvarenje manje od ili jednaka 1 mm, tačnost kvantifikacije dubine do ± 0,5 mm.
Široka primjenjivost: Prekrivači većinu odljevanih od čelika, željeza, aluminija itd. (Austenitni čelični odljevci zahtijevaju poseban tretman zbog grube veličine zrna).
Visoka efikasnost i niska cijena: Brza inspekcijska brzina (manja ili jednaka 5 minuta po liveni), nije potrebna potrošna konzervirana (samo spojnica), pogodna za masovnu proizvodnju.
Tipične aplikacije
Mehanička proizvodnja: Pregledajte unutrašnje pukotine i skupljanje u zupčanicima i odljevcima osovine kako biste osigurali opterećenje - performanse nosenja.
Aerospace: ekran za mikro {{- oštećenja u motornim lopaticama i kabinskim odljevcima kako bi se osigurala strukturna sigurnost.
Automobilska industrija: Online pregled cilindričnih blokova i glavčića kotača za povećanje proizvodne učinkovitosti.
Ultrazvučno testiranje koristi "refleksija zvučnog talasa - analize signala" tehnologija za pružanje "vizualizacije" rešenja za unutrašnje defekte u odlivcima. Njegova visoka osetljivost, niska cijena i ne - destruktivne karakteristike čine ga standardnim alatom za livanje kontrole kvaliteta.